
Знание - Sanxin
Методи за обработка на зъбни колела - шлифовъчно зъбно колело
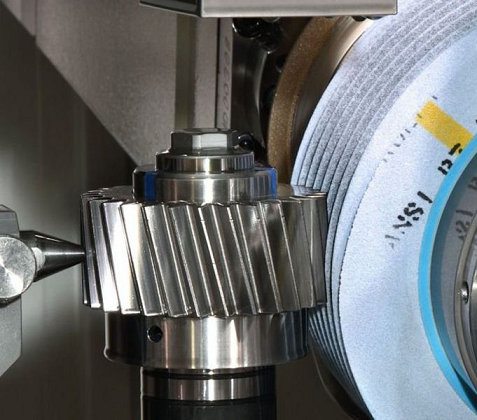
Шлифоването на зъбни колела е прецизен процес на довършителна обработка на зъбни колела. При него се използва високоскоростно въртящ се шлифовъчен диск като режещ инструмент за фино шлифоване на зъбните повърхности на зъбни колела, които са преминали предварителна обработка, като например фрезоване или стругане, и са били термично обработени. Този процес коригира деформациите, причинени от термичната обработка, и значително подобрява точността на размерите, точността на профила на зъба и качеството на повърхността на зъбните колела. Основните му характеристики са висока прецизност и висока целостност на повърхността, което го прави широко използван в областите на високонадеждното и висококачествено производство на зъбни колела. По-долу ще го представим от аспекти като принцип на работа, характеристики на процеса, технологично оборудване и обхват на приложение.
I. Цели и принципи на шлифоването на зъбни колела
1) Цели на шлифоването на зъбни колела
Повишена прецизност: Повишаване на степента на точност на зъбните колела от IT7-IT8 при първоначалната обработка до IT6-IT4 (или дори по-висока), за да се отговорят на изискванията за високопрецизна трансмисия (като например в авиацията и прецизните роботизирани трансмисии).
Намаляване на грапавостта на повърхността: Шлайфането може да намали грапавостта на повърхността на зъба от Ra1.6-3.2μm до Ra0.4-0.8μm, намалявайки триенето и износването по време на зацепване.
Правилни деформации при термична обработка: Зъбните колела са склонни към деформации, като например изкривяване на профила на зъбите и отклонение в подравняването на зъбите след термична обработка като цементация и закаляване или азотиране. Шлифоването на зъбни колела ефективно компенсира тези грешки.
Оптимизиране на производителността на зацепването: Чрез контролиране на позицията на контактната зона върху повърхността на зъба (като например модификация на короната и модификация на подравняването на зъбите), се намалява шумът от трансмисията и се удължава експлоатационният живот на зъбната двойка.
2) Шлайфане на зъбни колела
Същността на шлифоването на зъбни колела е контролираното триене при рязане между шлифовъчното колело (инструмент) и зъбното колело (детайл), като повърхността на зъба се обработва чрез комбинацията от две движения:
Основно движение: високоскоростно въртене на шлифовъчното колело (линейната скорост обикновено е от 30 до 80 m/s и може да достигне 100 до 200 m/s при високоскоростно шлифоване на зъбни колела);
Движението на подаване: включително аксиалното подаване на шлифовъчното колело по посока на ширината на зъба, индексиращото движение на зъбното колело (обработка зъб по зъб или непрекъсната обработка) и генериращото движение (симулиращо относителното търкаляне на зацепването на зъбните колела, използвано при генериращ метод на шлифоване на зъбни колела).
II. Класификация на шлифоването на зъбни колела
Според връзката на движение между шлифовъчното колело и детайла, шлифоването на зъбни колела се разделя основно на две категории: формовъчно шлифоване и генериращо шлифоване.
1) Шлайфане на форми
- Принцип: Шлифовъчното колело се обработва в профил, който точно съответства на зъбния канал на зъбното колело (като например дискови шлифовъчни колела или куповидни шлифовъчни колела). Зъбните канали се шлифоват един по един чрез аксиално подаване на шлифовъчното колело и индексиращото движение на детайла.
- Характеристики: Оборудването е сравнително просто (като например машините за формошлифовка), но обработката на шлифовъчния диск е сложна; точността е ограничена от прецизността на обработката на шлифовъчния диск (обикновено IT6-IT5); ефективността на производството е сравнително ниска (тъй като шлифоването се извършва зъб по зъб или с множество операции по индексиране); подходящо е за обработка на малки партиди, многовариантни зъбни колела (като например мострени зъбни колела, зъбни колела за машини със специално предназначение и инструментални зъбни колела и др.).
- Диапазон на обработка: Външни цилиндрични зъбни колела (прави и спирални): диаметри от 10 мм до 2 м; вътрешни зъбни колела.
- Метод на затягане: Детайлът обикновено се монтира на центри, а конструкцията трябва да позволява пространство за движение в двата края на шлифовъчното колело.
2. Шлифоване на зъбни колела
- Принцип: Шлифовъчното колело и зъбното колело симулират движението на зацепване на двойка зъбни колела (формообразуващо движение). Чрез въртенето на шлифовъчното колело и търкалянето на зъбното колело, повърхността на зъба се шлифова непрекъснато или зъб по зъб. Според формата на шлифовъчното колело, то може да се класифицира допълнително като:
(1) Шлайфане с дискови шлифовъчни дискове:
- „Виртуална рейка“ се образува от челните повърхности на едно или две дискови шлифовъчни колела, които се зацепват със зъбното колело на детайла (форма, генерираща движение), а повърхността на зъба се шлифова зъб по зъб (детайлът се индексира веднъж след шлифоване на всеки зъб).
- Характеристики: Изключително висока прецизност (IT3 до IT5), но ниска ефективност (обработка зъб по зъб), подходяща за ултрапрецизни зъбни колела (като например зъбни колела на шпиндели на машинни инструменти, зъбни колела за аерокосмическа индустрия).
(2) Шлайфане с шлифовъчни дискове с форма на купа:
- Външната цилиндрична повърхност на шлифовъчното колело с форма на купа се използва като шлифовъчна повърхност, която се зацепва със зъбното колело на детайла (форма, генерираща движение), а повърхността на зъба се шлифова зъб по зъб.
- Характеристики: Висока прецизност (IT4 до IT5), добра твърдост на шлифовъчното колело, подходящо за високопрецизна обработка на зъбни колела с голям модул (модул m > 5 мм) (като например зъбни колела за тежки машини).
(3) Шлайфане с червячни шлифовъчни дискове (метод на валцоване):
- Шлифовъчното колело е изработено във формата на червяк (образувайки червячно зъбно колело, зацепващо се със зъбното колело на детайла) и чрез въртенето на шлифовъчното колело (основно движение) и синхронното търкаляне на детайла (движение, генериращо форма), повърхността на зъба се шлифова непрекъснато (подобно на фрезоване на зъбни колела, но с използване на шлифовъчно колело вместо фреза).
- Характеристики: Висока ефективност (непрекъсната обработка), висока прецизност (IT4 до IT6), подходящ само за външна обработка на зъбни колела; подходящ за високопрецизна обработка на зъбни колела в големи партиди (като зъбни колела за автомобилни трансмисии, зъбни колела за самолетни двигатели).
III. Процес на смилане
Шлифоването на зъбни колела изисква строг контрол на всяка стъпка, за да се гарантира точност. Типичният процес е следният:
1) Предварителна обработка: Заготовката за зъбно колело се подлага на коване/леене → груба обработка (струговане) → получистова обработка (валцуване/рязане), като се получава заготовка за зъбно колело, която отговаря на изискванията за размерни и позиционни толеранси, с допустимо шлифоване.
2) Термична обработка: Извършване на цементация и закаляване, азотиране и др., в съответствие с изискванията за производителност (например, автомобилните зъбни колела трябва да бъдат цементирани и закалени до HRC58-62).
3) Шлайфане на референтната точка: Фино шлайфайте вътрешния отвор и челната повърхност, за да осигурите точна референтна точка за позициониране при шлифоване на зъбите.
4) Подготовка преди шлайфане: Почистване на детайла → затягане и позициониране (с помощта на дорник или приспособление за осигуряване на коаксиалност) → обработка на шлифовъчния диск (прецизна обработка на целевия профил на зъба и модификация на профила на зъба, като модификацията на посоката на зъба се постига чрез промяна на радиалната дълбочина на рязане на шлифовъчния диск).
5) Обработка на шлифоване:
- Настройка на инструмента: Регулирайте относителното положение на шлифовъчното колело и детайла, за да осигурите точността на началната точка на шлифоване;
- Шлайфане: Шлайфане на повърхността на зъба съгласно зададеното генериращо движение или траектория на формоване (подаване на единичен зъб, многократно подаване или непрекъснато индексиране);
- Модификация (по избор): Чрез регулиране на траекторията на шлифовъчния диск или използване на допълнителни устройства, извършете модификация на короната, скосяване на края на зъба и др., за да оптимизирате контактната площ.
6) Инспекция и компенсация: Използвайте център за измерване на зъбни колела (CMM), за да инспектирате грешката в профила на зъба, грешката в посоката на зъба, кумулативната грешка в стъпката и др. Ако е извън допустимото отклонение, регулирайте параметрите на процеса (като скорост на шлифовъчния диск, скорост на подаване) или обработете шлифовъчния диск.
7) Почистване и отстраняване на мустаци: Отстранете мустаците от повърхността на зъба, почистете ги и ги опаковайте за съхранение.
IV. Ключово оборудване за шлифоване на зъбни колела
Зъбошлифовъчните машини са основното оборудване за шлифоване на зъбни колела и тяхната производителност пряко определя точността на обработка на зъбните колела. Според конструкцията и приложението си, те се класифицират основно, както следва:
1. Шлифовъчни машини за червячни колела (като KAPP NILES от Германия, Liebherr от Германия и Qinchuan Machine Tool от Китай): Те могат да постигнат скорост на шлифоване от 10-20 зъба в минута (непрекъснато индексиране) и се използват широко в автомобилните зъбни колела.
2. Конични шлифовъчни машини (като Gleason от САЩ и Reishauer от Швейцария): Те използват двойни или единични конични шлифовъчни дискове и са подходящи за големи модули, високопрецизни зъбни колела (като зъбни колела за самолетни двигатели).
3. Формовъчни шлифовъчни машини (като Mitsubishi от Япония и Harbin Tool & Die Group от Китай): Те имат опростена структура и ниска цена и са подходящи за малки партиди, малки модули зъбни колела (като зъбни колела за инструменти и измервателни уреди).
4. Петосни шлифовъчни машини (модели от висок клас): Те интегрират многоосни CNC системи, позволяващи гъвкаво обработване на шлифовъчни дискове и шлайфане на сложни зъбни повърхности (като например профилни зъбни колела и некръгли зъбни колела), представляващи най-високото ниво в момента (като Tornos от Швейцария и DMG MORI от Германия).
V. Сценарии за приложение
Поради високата си прецизност и доброто качество на повърхността, процесите на шлифоване на зъбни колела се използват широко в области със строги изисквания за производителност на трансмисията:
- Аерокосмическа индустрия: Зъбни колела за редуктори на авиационни двигатели (като например спомагателни задвижващи зъбни колела за турбовентилаторни двигатели), зъбни колела за трансмисии на ротори на хеликоптери (изискващи изключително висока надеждност и експлоатационен живот).
- Роботика: Високоскоростни планетарни зъбни колела за индустриални роботизирани RV редуктори и хармонични редуктори (изискващи нисък луфт и висока точност на предаване).
- Автомобилна индустрия: Зъбни колела за скоростни кутии на превозни средства с нови енергийни източници, синхронизатори за автоматични трансмисии (AT/DCT) и главни редуктори (изискващи висока устойчивост на натоварване и удар).
- Прецизни машини: Високопрецизни зъбни двойки за подаващи системи на CNC машини (като зъбни колела за сачмени винтови задвижвания), високоскоростни шпинделни скоростни кутии.
- Енергийно оборудване: Зъбни колела за скоростни кутии на вятърни турбини (изискващи устойчивост на умора и удароустойчивост), зъбни колела за корабни дизелови двигатели (изискващи дълъг живот), зъбни колела за високоскоростни скоростни кутии в газови турбинни генератори и зъбни колела за високоскоростно оборудване и др.
Ако имате въпроси или е необходимо да се разработят шлицови валове и зъбни колела, моля, не се колебайте да се свържете с нас на info@castings-froging.com