
Знание - Sanxin
Подобряване на производителността на чугунените части чрез термична обработка
Сред всички метали за леене, сивият чугун е най-универсалният. Той притежава много желани свойства, които никоя друга леярска сплав не притежава, и е най-евтиният железен материал, който може да се използва ефективно. Сред железните сплави, сивият чугун има най-ниската температура на леене, което може да се потвърди от добрата му течливост и леярски способност при леене на сложни кухини. Благодарение на уникалния си механизъм на втвърдяване, сивият чугун има много ниско или дори никакво свиване в течна или твърда фаза, което улеснява получаването на качествени отливки. В сравнение с железни сплави със същата якост на опън, сивият чугун има по-добра обработваемост и способност за амортизиране на вибрации, по-висока топлопроводимост и добра устойчивост на корозия, устойчивост на окисляване и износоустойчивост.
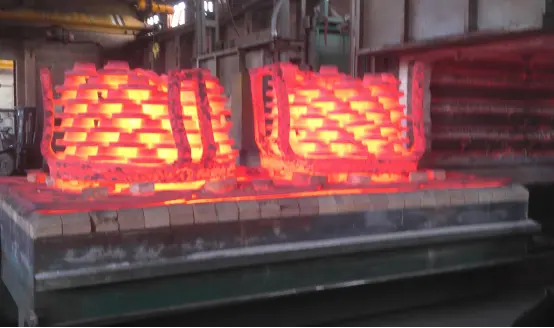
За повечето приложения сивият чугун често се използва в отлято състояние, а механичните му свойства се определят главно от химичния състав и условията на охлаждане във формата. Чрез подходящо регулиране на състава, якостта на опън на отливките може да се увеличи от по-малко от 140 MPa до над 400 MPa в отлято състояние, а твърдостта може да се увеличи от 100 HBV до 300 HBV. Характеристиките на отливките могат да бъдат допълнително подобрени чрез последваща термична обработка. След термична обработка морфологията на графита не се променя, въпреки че обемът на графита се увеличава, когато той се трансформира от перлит във ферит, като утаеният графит се прилепва само към оригиналните графитни слоеве. Промените в матрицата, дължащи се на термичната обработка, са по същество същите като тези при стоманата.
Следните подобрения могат да бъдат постигнати чрез термична обработка:
1. Освобождаване на вътрешно напрежение
2. Подобряване на обработваемостта
3. Повишаване на силата
4. Повишаване на износоустойчивостта
5. Подобряване на равномерността на производителността при дебели и големи части
1.1 Освобождаване на вътрешно напрежение
Пълното освобождаване на вътрешното напрежение може да предотврати проблеми като деформация, напукване или отклонения в размерите, които могат да възникнат по време на последваща обработка или употреба. Това е така, защото остатъчното напрежение, генерирано по време на втвърдяването на отливката, е основната причина за отклонения в размерите.
Процесът на термична обработка за облекчаване на напрежението включва бавно нагряване на отливката до достатъчно висока температура, обикновено между 500 ° C и 600 ° C, за да се освободи остатъчното напрежение чрез пластична деформация. След това отливката се държи при тази температура повече от час, преди да се охлади бавно в пещта до 200 ° C до 300 ° C и накрая да се охлади на въздух до стайна температура. Този процес на термична обработка има изключително минимален ефект върху първоначалната якост и твърдост на отливката.
Горният процес на термична обработка може да се използва и за облекчаване на напрежението, генерирано по време на машинна обработка, студена обработка или заваряване.
1.2 Подобряване на обработваемостта:
Обработваемостта на чугуна може да се подобри чрез отгряване или нормализиране. И двата процеса на термична обработка изискват нагряване на отливките до температурния диапазон на аустенита.
Отгряването включва нагряване на отливките до критична температура над 900 ° C до 940 ° C, задържане за 1 час и увеличаване на времето на задържане с 1 час за всеки допълнителни 25 мм дебелина на стената на отливката. След това отливките се бавно охлаждат в пещта до 300 ° C и след това се охлаждат на въздух до стайна температура. Отгряването омекотява чугуна, като трансформира микроструктурата му във ферит и свободни карбиди.
Нискотемпературно или подкритично отгряване се използва за отливки с феритна матрица и свободни карбиди. Процесът включва нагряване на отливките до 675 ° C до 725 ° C, задържане за 1 час и увеличаване на времето на задържане с 1 час за всеки допълнителни 25 мм дебелина на стената на отливката. След това отливките се охлаждат в пещта до 300 ° C и след това се охлаждат на въздух до стайна температура. Подкритичното отгряване не разрушава карбидите.
Тъй като въглеродът и силицийът ускоряват разлагането на перлита при температури на отгряване, времето за отгряване трябва да се намали, когато съдържанието им се увеличи. От друга страна, елементите, които стабилизират перлита, като антимон, калай, ванадий, хром, мед, манган и фосфор, ще удължат разлагането на перлита.
Нормализирането включва нагряване на отливките над критичната точка и задържане за определен период (температурата на нагряване и времето за задържане са същите като при отгряване), след което директно охлаждане на въздух до стайна температура. Процесът на нормализиране разрушава карбидите, но не променя перлитната структура и е подходящ за производство на чугунени детайли с висока якост и твърдост.
Увеличаването на температурата на нормализиране ще увеличи съдържанието на въглерод в аустенита и обема на цементита в остатъчния перлит. Увеличаването на цементита в перлита ще увеличи твърдостта и якостта на опън на чугунените части.
Друг фактор, влияещ върху твърдостта и якостта на опън на частите от сив чугун, е разстоянието между перлитните ламели, което се определя от скоростта на охлаждане след аустенитизация и състава на сплавта. Колкото по-бърза е скоростта на охлаждане, толкова по-малко е разстоянието между перлитните ламели и толкова по-високи са твърдостта и якостта на опън. Прекалено високата скорост на охлаждане обаче може да причини частична или пълна мартензитна трансформация. Следователно, високата температура на нормализиране и високата скорост на охлаждане ще насърчат мартензитната трансформация.
1.3 Подобряване на силата
Най-високата якост на опън може да се постигне чрез термична обработка чрез закаляване и отпускане. Този процес обикновено включва закаляване в масло, последвано от отпускане при 400 ° C до 550 ° C.
Този процес на термична обработка е ограничен до отливки с проста форма, тъй като закаляването в масло може да причини деформация или напукване в сложните отливки. Най-общо казано, този метод е по-добър от увеличаването на якостта чрез легиране.
1.4 Подобряване на износоустойчивостта
Закаляването и отпускането се използват и за подобряване на износоустойчивостта на чугунените части. Закаляването в масло или вода над критичната точка ще потисне трансформацията на ферит и перлит и ще образува мартензитна структура. След това се извършва отпускане при различни температури, за да се получи желаната твърдост. По подобен начин този процес на обработка може да се използва само за отливки с относително проста форма.
Пламъчното закаляване или индукционното закаляване също често се използва за подобряване на износоустойчивостта на работната повърхност на чугунените части. Типичен пример е изпъкналата повърхност на автомобилен разпределителен вал.
1.5 Хомогенизиране
Свойствата на чугунените части в отлято състояние могат да варират значително на различни места, особено за сложни части и такива с големи вариации в дебелината на стените. След процеси на термична обработка, като отгряване и темпериране, свойствата на различните части на отливките стават по-еднородни.
Вигор има повече от 20 години опит в производството на отливки, коване и свързаните с това процеси на термична обработка. Ако можем да помогнем с нещо или е необходимо да се разработят някакви части, моля, не се колебайте да се свържете с нас на info@castings-forging.com