
Знание - Sanxin
Изработка на черупки чрез леене по инвестиционни проекти - Flash и Burrs
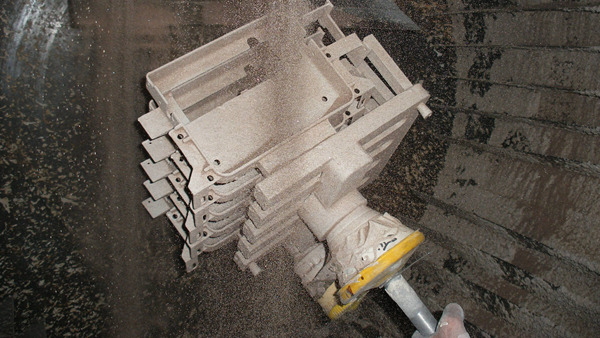
Дефектите от издутини и грапавини обикновено се появяват под формата на права или зигзагообразна линия и често се появяват по извитите повърхности, ръбове и ъгли на отливките, както и по вътрешните ъгли на коленните изделия. Най-пряката причина е, че обвивката има пукнатини преди отливането. По време на отливането разтопената стомана просмуква по пукнатините, подобно на процеса на "разпространение на огъня" във вътрешната кухина, но механизмът на образуване е различен. Повечето от тези пукнатини възникват по време на процеса на депарафинизация.
1. Недостатъчно налягане или бавно повишаване на налягането, което води до напукване на черупката по време на депарафинизацията.
2. Лошо оттичане на восъка по време на депарафинизация.
3. Големи промени в температурата на околната среда.
4. Недостатъчна якост на черупката във влажно състояние.
Тук авторът не е изброил всички възможности, а само няколко от най-вероятните причини за този дефект. В сравнение с дефекта „вена“, този дефект обикновено има само една или две линии на повърхността и е сравнително дълбок, за разлика от дефекта „вена“, който покрива цялата повърхност. Следователно авторът смята, че механизмът на образуване е различен. Въпреки че и двата са повлияни от фактори на околната среда, в сравнение с напукването на обвивката и изтичането на разтопена стомана по време на изливането, този дефект е по-малко тежък. Обикновено дебелината на издатината е около дебелината на три слоя на обвивката, което би трябвало да се дължи на различната степен на напукване. Когато пукнатината е достатъчно голяма, за да може разтопената стомана да изтече, но след изминаване на определено разстояние, разтопената стомана спира да тече поради понижаване на температурата и стесняване на ширината на пукнатината, което води до този дефект. Всъщност, след депарафинизация, можете да откриете и малка пукнатина по повърхността на обвивката. Ако излеете гореща вода в кухината, водата може да изтече от пукнатината. Ако може да бъде открита, могат да се предприемат някои мерки за уплътняване. Някои, които не могат да бъдат открити, няма да причинят изтичане на разтопена стомана по време на изливането, но ще доведат до дефекти на шевовете в партидата.
I. Недостатъчно налягане или бавно повишаване на налягането в съда за обезпарафиняване
Когато черупката ви има пукнатини от партиди или този проблем се появява многократно, е необходимо да проверите работното състояние на вашия съд за обезпарафиняване. В момента съдът за обезпарафиняване обикновено трябва да достигне налягане над 6 килограма в рамките на 10 секунди или 7 килограма в рамките на 14 секунди, като е най-добре да се поддържа налягане над 6.5 килограма през целия процес. Ако налягането в съда за обезпарафиняване е постоянно под 6.5 килограма, е необходимо да проверите оборудването си. В началото на обезпарафиняването восъкът бързо се разширява поради топлината, отделяна от черупката. Джан Гонг спомена в предаването на живо, че това налягане на разширение не бива да се подценява. Ледът може да спука водопроводни тръби и бутилки. Ако съдът за обезпарафиняване не може да поддържа достатъчно налягане в този момент, слабите части на черупката ще се напукат от силата на разширение. След като една или две части се напукат, налягането се освобождава и никоя друга част няма да се напука. Следователно, този дефект обикновено не покрива цялата повърхност и е различен от дефекта от напукване на повърхностния слой на черупката. Този проблем е свързан с капацитета на оборудването.
II. Лошо обезпарафиняване
Общата причина за лошото обезпарафиняване е проектирането на процеса. При проектирането на процеса стъпката на обезпарафиняване не е напълно взета предвид. Първо, това може да доведе до твърде много остатъчен восък и други дефекти; второ, това може да причини напукване на корпуса. Някои компании често се сблъскват с проблема с напукване на дъното на главата на матрицата, особено при вертикални три- или четирикомпонентни глави на матрици, което основно се дължи на лошо обезпарафиниране. Тази ситуация може да бъде допълнително разделена на следните две причини:
(1) При прекомерно натоварване, корпусът изисква голямо количество топлина за загряване, но нагревателният капацитет на оборудването е недостатъчен, което води до нестабилно повишаване на температурата. Температурата и налягането са пряко свързани. Парата може да достигне определена температура само при определено налягане. Можете да се обърнете към следващата таблица, която показва връзката между налягането на парата и температурата (данните може да варират в различните източници, само за справка). Моля, проверете оборудването си. Когато има голяма разлика между налягането и температурата, моля, проверете оборудването.
Понякога можем да отдадем счупването на тънкостта на матрицата, но тази ситуация обикновено се случва само при определени продукти. Когато се използва същата матрица за други продукти, няма проблеми. Обикновено това се дължи на прекомерно образуване на дървета в тези продукти или на наличието на области, които са трудни за отстраняване на восък. Добавянето на отвори за освобождаване на налягането към матрицата обикновено може да реши този проблем. Що се отнася до други специални обстоятелства по време на работния процес, не можем да ги анализираме всички подробно.
III. Големи колебания в температурата на околната среда
В предишния раздел за основни знания (Серия 9) анализирахме влиянието на факторите на околната среда. Следователно тук няма да навлизаме в толкова подробности. Важно е обаче да се обърне внимание на температурната стабилност между задните слоеве. В някои леярни температурата в една и съща сушилня може да се колебае с повече от 5 градуса в рамките на един ден. Такива колебания, да не говорим за въздействието върху размерите, също представляват предизвикателство за здравината на корпуса. Друг момент, който трябва да се отбележи, е, че по време на обезпаразитяване, времето от изваждането на корпуса от сушилнята до влизането му в автоклава за обезпаразитяване и подаването на газ трябва да се контролира. Особено през лятото, когато външната температура е много по-висока от тази в сушилнята, някои компании имат голямо разстояние от сушилнята до автоклава за обезпаразитяване или работниците не са внимателни и чакат до автоклава за обезпаразитяване, след като извадят корпуса. Има дори случаи, в които е било забравено да се подаде газ, след като корпусът е бил поставен в автоклава. Моля, обърнете специално внимание на това.
IV. Недостатъчна якост на корпуса във влажно състояние
Този проблем често възниква при някои големи извити повърхности или ъгли, защото тези области са склонни към концентрирано напрежение, което води до пукнатини. В цялата обвивка, зоната, която е относително по-слаба в сравнение с другите, ще се напука първа. Някои вътрешни ъгли може да не изсъхнат достатъчно, което води до намалена якост на мокро състояние. Що се отнася до якостта, тя е свързана с фактори като хора, материали, оборудване и околна среда. Анализирахме това подробно в предишния текст и няма да разглеждаме по-подробно тук.
Всъщност причините за този дефект не се ограничават до горепосочените няколко точки. Това са само по-често срещаните причини.
Вигор има над 20 години опит и професионален екип в отливките и коването, както и в процесите на последваща обработка. Ако имате някакви въпроси или продукти, които са ви необходими, моля, не се колебайте да се свържете с нас на info@castings-forging.com