
Знание - Sanxin
Оптимизация на процеса на леене за корпус на ос от лята стомана
В отговор на дефекта в кухината от свиване в главината на опората на корпуса на интегралния мост и деформацията в някои области на отливката, процесът на леене беше оптимизиран. Корпусът на интегралния мост беше моделиран в 3D с помощта на софтуера Creo, а процесът на леене беше симулиран с помощта на софтуер за числено симулиране. Резултатите от симулацията отразяват местоположението на кухините от свиване и дефектите на порьозност в отливката. Въз основа на резултатите от предишните пробни производствени процеси, първоначалният план на процеса беше оптимизиран. Чрез резултатите от симулацията и пробното производство на проби, оптимизираният план ефективно намали дефектите в кухините от свиване и деформациите извън допустимите граници, и подобри степента на квалификация на продукта.
Интегрираният корпус на ос се прилага главно за носещи оси на специални превозни средства и е един от основните компоненти на осовата система. Работните му условия включват високопланински, солено-алкални, пустинни и други региони с различни терени и географски ширини. При пълно натоварване той трябва да издържа на високи ударни натоварвания. При определен тип интегриран корпус на ос, изработен от лята стомана, поради изолираните горещи точки в опората и другите части, е трудно да се получи плътна структура. Това влияе върху механичните свойства на интегрирания корпус на ос и не отговаря на изискванията за употреба на отливката.
Този тип корпус на интегрална ос е изработен от материал ZG40Mn. Структурата на отливката е показана на Фигура 1, с размери приблизително 2160 мм × 400 мм × 314 мм, дебелина на стената от 15 мм до 25 мм, а теглото на отливката е около 300 кг.
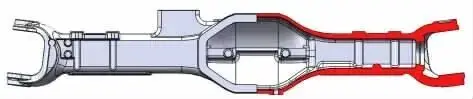
Фигура 1 Схема на триизмерния модел на отливката
-------------------------------------------------- ---------------
1. Първоначален план и анализ на процеса
Фигура 2 показва оригиналния план за леене на корпуса на интегралния мост. Този план използва технология с натриев силикатен пясък с процес на формоване в две кутии. Повърхността на пясъчната форма и сърцевината са покрити с боя на алкохолна основа два пъти. A φ70-милиметров повдигач е поставен над корпуса на оста, а 230-милиметров×75 мм овален вътрешен повдигач е разположен над опората на корпуса на оста. Два φ120mm×В краищата на корпуса на оста са поставени 200 мм повдигачи за отворите за шенкелите. Отвори по-малки от φ30 мм не са отлети. Това отливане използва конвенционална система за отливане отдолу нагоре, като леярският канал и вътрешните врати са разположени на разделителната повърхност. Съотношението на площта на напречното сечение на системата за отливане е ΣA_dir:ΣA_sprue:ΣA_gate = 1.0:2.0:1.4. Всички тези настройки са благоприятни за подаването и втвърдяването на отливката.
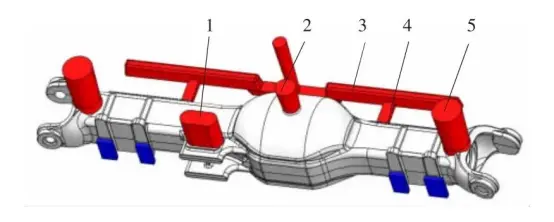
Фигура 2 Оригинален план за леене
-------------------------------------------------- ---------------
2. Проблеми и анализ
Симулацията на оригиналния процес и комбинацията с реалното производство разкри следните проблеми с оригиналния план на процеса:
1) След пробиване на отливките, произведени по оригиналния процес, на изпъкналата платформа на страничната стенна тръба, в отворите бяха открити някои кухини от свиване. Както е показано на Фигура 3, в опората на корпуса на моста са съществували изолирани зони на течна фаза, когато твърдата фракция е била над 75%, което е било много вероятно да причини дефекти. След пробиване на пробните производствени продукти на място беше потвърдено, че има някои незначителни кухини от свиване и дефекти на порьозност в опорната част.
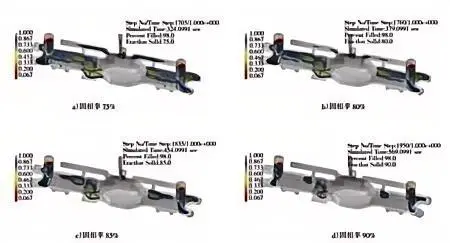
Фигура 3 Резултати от симулацията на втвърдяване на оригиналната схема на процеса
-------------------------------------------------- ---------------
2) Има дефекти в опората на тягата. Както е показано на Фигура 3, поради позицията на повдигача 1, дъното на опората на тягата на отливката не може да бъде запълнено правилно. След пробиване беше установено, че има някои дефекти от свиваща се кухина.
3) Поради дължината на самата отливка от приблизително 2160 мм и оригиналния дизайн на процеса на леене на системата за директно леене, по време на обработката някои от корпусите на осите са имали деформация извън допустимите граници и са били необработваеми.
Резултатите от симулацията показват, че: Тъй като мостовият пакет на корпуса на оста е относително тънък и се втвърдява първи, стените на тръбите от двете страни на корпуса на оста се втвърдяват последователно. Когато твърдата фракция достигне 75% до 90%, в частите, показани на Фигура 4, се появяват изолирани течни зони и тези изолирани течни зони последователно се появяват вътре в отливката. Повдигащите елементи не могат да осигурят ефективно подаване, което лесно води до кухини от свиване или дефекти на порьозност в тези области след втвърдяване.
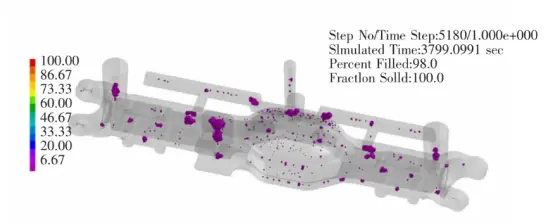
Фигура 4 Критерий за свиваемост и порьозност на оригиналния план на процеса
-------------------------------------------------- ---------------
3. Мерки и резултати за подобряване на процеса
В отговор на дефектите от свиване и порьозност, възникнали в зоните на опората или издатината по време на резултатите от симулацията и пробното производство, съществуващите размери на щранга бяха съответно коригирани и бяха използвани външни охлаждащи тръби за регулиране на температурното поле около отливката. За деформацията на някои отливки, някои от хоризонталните канали бяха променени на зигзагообразна форма, за да се намали влиянието на литниковата система върху деформацията на свиването на отливката, както е показано на Фигура 5:
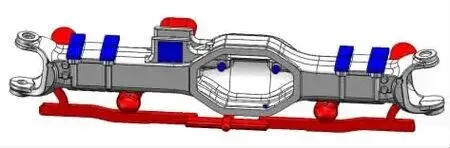
Фигура 5 Подобрена схема на процеса на леене
-------------------------------------------------- ---------------
1) Увеличете щранг № 1 на Фигура 2 до 230 мм × 90 мм × 150 мм, за да увеличите капацитета на подаване на щранга.
2) Добавете два странични щранга с размер φ 100 мм × 250 мм към канал № 4 и страничната вдлъбнатина на отливката на Фигура 2, за да увеличите капацитета на подаване на щранговете към горещите точки на отливката.
3) Увеличете броя на вътрешните отвори на сноп № 4 на Фигура 2 до 4 и променете напречната форма на сноп № 3 на зигзагообразна, за да намалите тенденцията към деформация на стройната отливка.
4) Добавете множество външни охлаждащи елементи към страничните издатини на корпуса на оста, за да регулирате температурното поле на отливката и да увеличите охлаждащия ефект върху дебелите и големи части на издатините, което е полезно за регулиране на последователността на втвърдяване на отливката и намаляване на натрупването на концентрирани дефекти.
5) Регулирайте размера на модела на корпуса на оста, увеличете корекционното количество на външната обвивка на модела на мостовия пакет с 1 мм и увеличете общото корекционно количество на страничния размер на крайния отвор на повърхността на основния редукторен възел с +2 мм, за да намалите ситуацията, в която челната повърхност на корпуса на оста не може да бъде пробита поради деформация, надвишаваща допустимото отклонение.
Резултатите от симулацията на втвърдяване на схемата за оптимизация на корпуса на интегралния мост, показана на Фигура 6, показват, че по време на процеса на втвърдяване няма изолирани течни зони вътре в отливката и повдигащите елементи се втвърдяват последни. Всички дефекти се преместват във вътрешността на повдигащите елементи. След подобряването на процеса на леене, с изключение на някои отделни дефекти, няма очевидни дефекти в тялото на отливката.
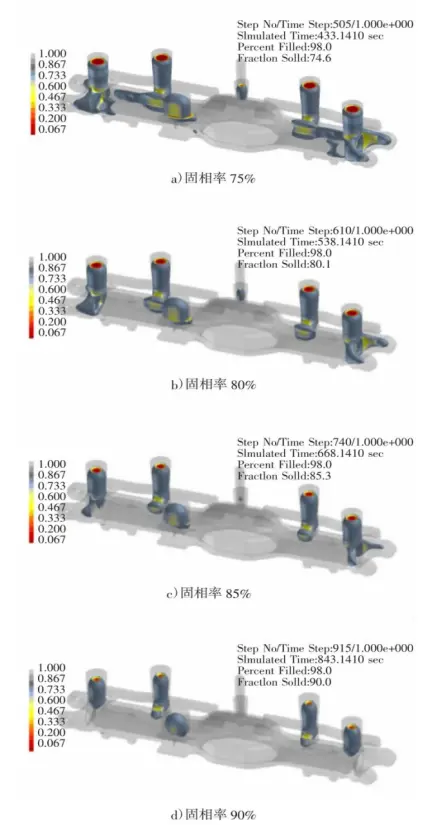
Фигура 6 Резултати от симулацията на втвърдяване на схемата за оптимизация на интегралния корпус на осите
-------------------------------------------------- ---------------
4. Проверка на действителното производство
Действителното отливане на един продукт е показано на Фигура 7. Консумирани са приблизително 450 кг разтопена стомана, от които отливката тежи около 280 кг, а добивът на отливката е приблизително 62%. В първата партида от пробното производство са произведени общо 6 отливки. След процеси като разклащане, рязане, почистване и шлайфане, отливките са проверени за външен вид, безразрушителен контрол и тестове за течове под водно налягане. Резултатите от тестовете са добри и отговарят на изискванията за употреба. Освен това, един корпус на мост е избран на случаен принцип за проверка на рязането. При визуална проверка не са открити видими дефекти и откриването на дефекти е квалифицирано.
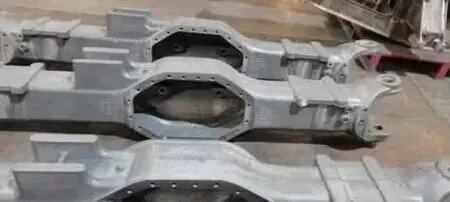
Фигура 7 Готов отливков продукт
-----------------------------------------------------------------
5 Заключение
В отговор на частичните дефекти, възникнали в отливките по време на първоначалното пробно производство, първоначалният план за леене на интегралния корпус на оста беше симулиран с помощта на технология за числено симулиране, а процесът беше модифициран и проверен чрез пробно производство. Резултатите показват, че:
1) Чрез увеличаване и разширяване на повдигащите елементи, добавяне на външни кокили и прилагане на оптимизирана система за литник и повдигане, вътрешното качество на отливките беше ефективно подобрено, а дефектите от свиване в кухините и порьозността на отливките бяха добре контролирани. Добивът на отливките беше 62%, а дефектите от свиване в кухините на отливките на корпусите на интегралните оси бяха добре контролирани.
2) Чрез пробното производство на мостри на части беше потвърдено, че софтуерът за числено симулиране може точно да симулира позициите на дефектите по време на процеса на втвърдяване и да оптимизира плана на процеса въз основа на позициите на дефектите в оригиналния план, като поддържа дефектите на отливките в приемливите за предприятието граници. Подобряването на процеса на леене чрез числено симулиране и пробното производство на мостри на части може да помогне на техниците в предприятието да подобрят възможностите си за разработване на отливки и да намалят рисковете от разработването на нови продукти.